Mil ve Şaft Kaplama
Aşınmış mil, şaft ve rulman yataklarının lazer kaplama ile yeniden ölçüsüne getirilmesi. 6 metreye kadar tek bağlamada işleme.
Mil bitmez,
sadece yatağı gider
Bir milde genellikle milin tamamı değil, belirli bölgeler aşınır: rulman yatakları, keçe yuvaları, kaplin bölgesi. Milin gövdesi sağlamdır ama o birkaç milimetre yüzünden komple değişir.
Yeni mil pahalıdır, özel imalatsa haftalar sürer, ithalse döviz riski taşır. Bu arada makine durur.
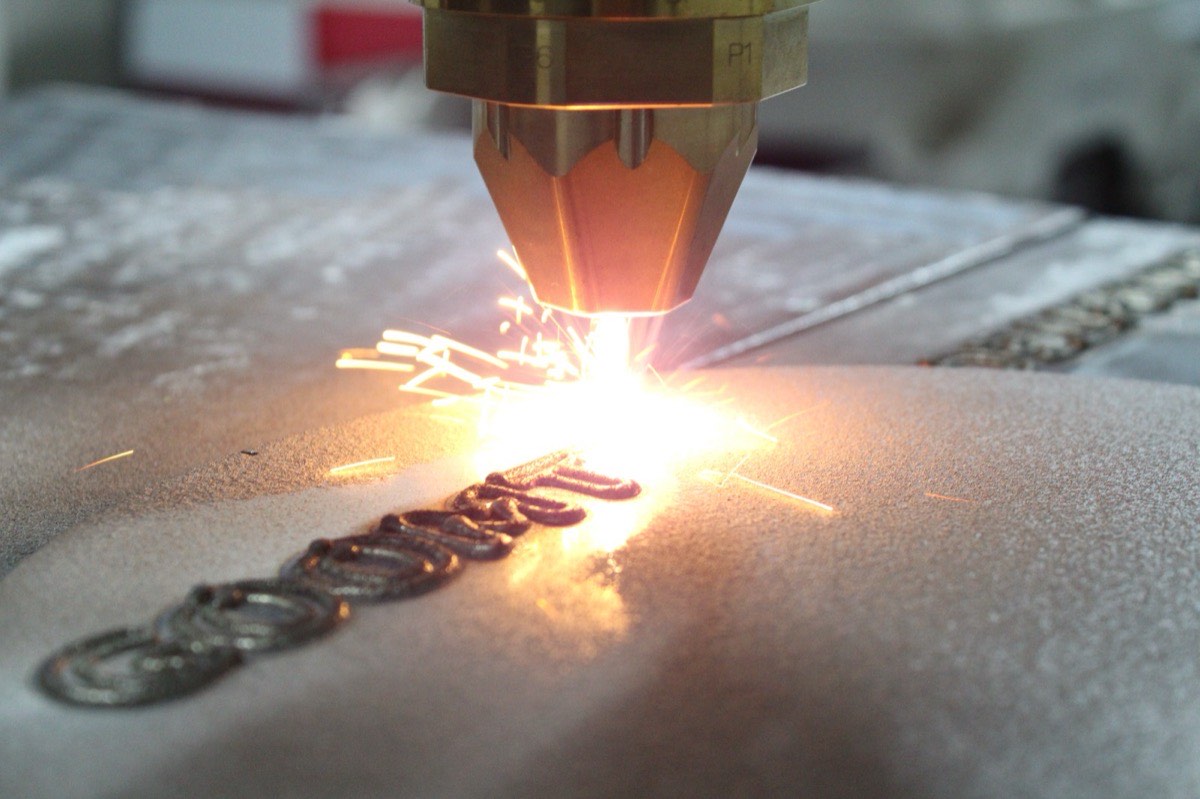
Lazer kaplama, eksilen malzemeyi hedef bölgeye geri ekler. İşleme payı bırakılarak teslim edilir; tornada veya taşlamada ölçüsüne getirilir.
Hangi bölgeler kaplanır
Rulman yatakları
Dönen rulman altında oluşan ölçü kaybı. En sık karşılaşılan ve kaplamaya en uygun bölge.
Keçe yuvaları
Keçenin sürtünmeyle açtığı iz. Dar bir bölge olduğu için seçici uygulama avantajı burada belirgindir.
Kaplin ve dişli oturma yüzeyleri
Sıkı geçme bölgelerinde oluşan aşınma ve ölçü kayması.
Pompa ve kompresör milleri
Sürekli çalışan, korozyona ve sürtünmeye maruz yüzeyler.
Hidrolik silindir milleri
Krom kaplamanın yerine değerlendirilen uygulama. Detay →
Merdane ve rulo yüzeyleri
Yüksek sıcaklık veya abrazif temasla aşınan silindirik yüzeyler.
6 metreye kadar tek bağlamada
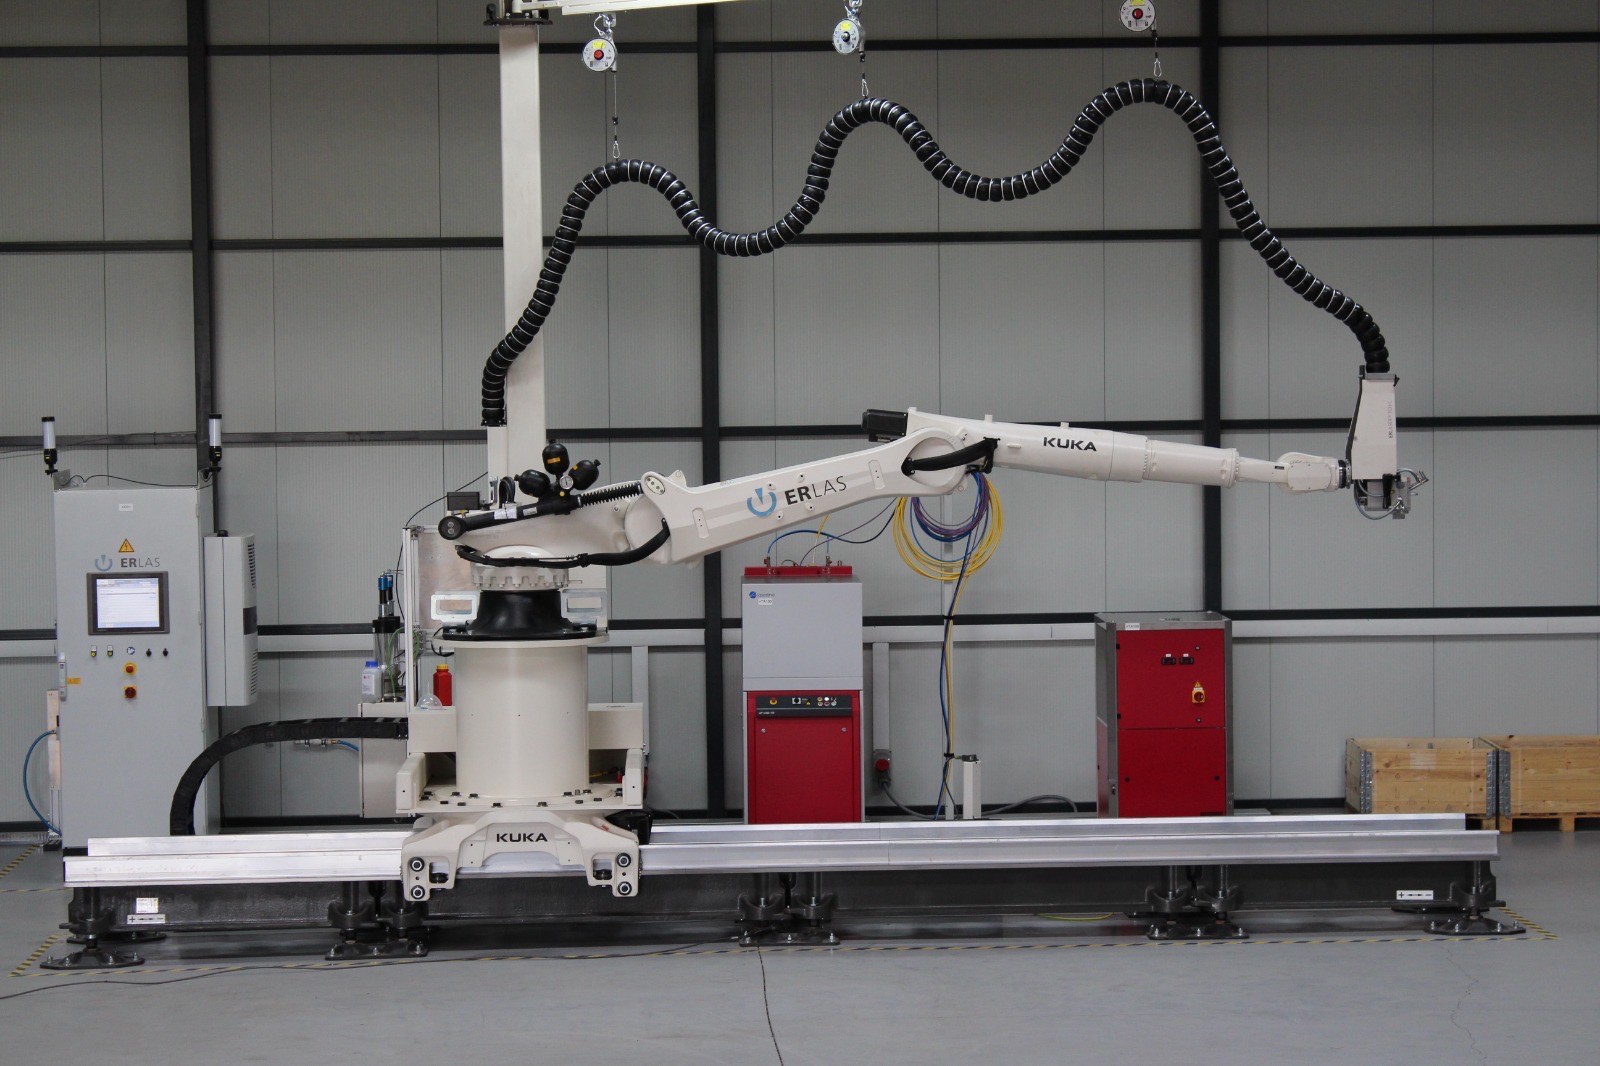
Döner ünitemiz 6 m uzunluğa ve Ø1400 mm çapa kadar parça alır; vinç kapasitesi 15 ton. Bu aralıktaki bir mil, yeniden bağlanmadan tek seferde işlenir.
Bu sadece hız meselesi değildir: parçanın yeniden bağlanması her seferinde hizalama hatası riski demektir. Tek bağlamada işlenen mil, boyunca aynı eksende kalır.
7 eksenli robot, silindirik yüzeyde lazer kafasının açısını sabit tutarak döner — kaplamanın her noktada aynı kalınlıkta olması bunu gerektirir.
Ne zaman uygun değildir: Milde çatlak, eğilme veya yorulma hasarı varsa kaplama çözüm değildir. Kaplama bir yüzey işlemidir; yapısal hasarı gidermez. Bu durumda parçayı göndermeden önce söyleriz.
Milinizin aşınan bölgesini gösterin
Aşınan bölgenin fotoğrafı, milin malzemesi ve orijinal ölçüsü ilk değerlendirme için yeterli.